

Najkrótsza odpowiedź: kiedy wybrać WCL, a kiedy WCLV?
WCLV na formy ciśnieniowe wybieram wtedy, gdy gniazdo pracuje w cyklu poniżej 60 sekund, przy odlewaniu aluminium i temperaturze ciekłego metalu rzędu 660-720°C, a koszt jednego dnia postoju maszyny przekracza cenę całej wkładki. WCL zostaje przy formach do cynku, krótkich seriach i prostych gniazdach. Obie to stale narzędziowe do pracy na gorąco w rozumieniu PN-EN ISO 4957 (2018).
Czy WCLV jest zawsze lepsza od WCL?
Nie. WCLV nie jest zawsze lepsza od WCL – jej przewaga wynika z dodatku wanadu, który tworzy stabilne węgliki poprawiające odporność na zużycie i utratę twardości po odpuszczaniu (źródło: ASM Handbook Vol. 4A, 2013). Przy prostszych formach, krótkich seriach i niższych obciążeniach cieplnych WCL bywa wystarczający technicznie i wyraźnie tańszy w zakupie.
Prowadziłem sporo doborów materiału dla narzędziowni i widzę powtarzalny schemat: technolog zamawia „lepszy gatunek”, a forma i tak pęka po 20 tysiącach strzałów. Powód rzadko leży w stali. Leży w twardości po odpuszczaniu, w karbie o promieniu 0,3 mm i w kanale chłodzącym poprowadzonym 25 mm od powierzchni gniazda.
Kiedy dopłata do WCLV zwraca się ekonomicznie?
Dopłata zwraca się, gdy przewidywana seria przekracza kilkadziesiąt tysięcy strzałów, a wymiana wkładki oznacza kilkudniowy przestój gniazda odlewniczego. Poniżej tego progu różnica w cenie materiału ginie w kosztach obróbki skrawaniem i EDM.
- Seria powyżej 100 000 strzałów aluminium – WCLV, bo dominującym mechanizmem zużycia staje się siatka spękań cieplnych i erozja, a nie pojedyncze pęknięcie.
- Seria 5 000-20 000 strzałów cynku – WCL, bo temperatura ciekłego metalu (ok. 400-430°C) nie wyczerpuje zapasu odporności na odpuszczanie.
- Cienkościenne odlewy aluminium z prędkością wlewu powyżej 40 m/s – WCLV, ponieważ erozja przy wlewie postępuje szybciej niż spadek twardości rdzenia.
- Elementy nieformujące: płyty, listwy, wypychacze prowadzące – WCL lub tańsza stal konstrukcyjna, dopłata do wanadu nie ma tu żadnego uzasadnienia.
- Wkładka o skomplikowanym kształcie z licznymi karbami – decyduje udarność i promienie przejść, nie sam gatunek; często lepiej obniżyć twardość o 2 HRC niż zmieniać stal.
- Rdzenie o średnicy poniżej 8 mm – WCLV, bo cienki rdzeń grzeje się najszybciej i najszybciej traci twardość roboczą.
“Właściwości użytkowe stali narzędziowej są w większym stopniu funkcją zastosowanej obróbki cieplnej niż niewielkich różnic w składzie chemicznym w obrębie tej samej rodziny gatunków.” — ASM International, ASM Handbook Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013 (parafraza)
WCL i WCLV – oznaczenia, odpowiedniki i typowe zastosowania
WCL to polskie oznaczenie stali narzędziowej stopowej do pracy na gorąco typu chromowo-molibdenowego, charakteryzującej się dobrą hartownością, odpornością na zmęczenie cieplne i przydatnością do wkładek formujących. WCLV to jej odmiana z podwyższonym dodatkiem wanadu, przeznaczona do narzędzi mocniej obciążonych cieplnie i ściernie. Obie należą do grupy klasyfikowanej normą PN-EN ISO 4957.
Czym jest WCL jako stal chromowo-molibdenowa?
WCL to stal, w której chrom odpowiada za hartowność i odporność na utlenianie powierzchni, a molibden za utrzymanie twardości przy odpuszczaniu w zakresie 550-620°C. Ten duet daje materiał odporny na cykliczne nagrzewanie, ale nie na intensywne ścieranie ciekłym metalem.
Typowe elementy, które robi się z WCL w polskich narzędziowniach:
- Wkładki formujące do odlewów cynkowych i prostych detali aluminiowych o grubości ścianki powyżej 3 mm.
- Suwaki i listwy prowadzące pracujące w umiarkowanej temperaturze, gdzie liczy się głównie stabilność wymiarowa.
- Matryce do kucia na gorąco średnich serii, przy naciskach nieprzekraczających granicy plastyczności na gorąco.
- Tuleje wlewowe i rozdzielacze w mniej obciążonych układach zasilania formy.
- Elementy narzędzi do pracy na gorąco wymagające późniejszej regeneracji napawaniem – WCL zachowuje się przewidywalnie przy spawaniu naprawczym.
Czym różni się WCLV w składzie i zachowaniu?
WCLV różni się od WCL przede wszystkim podwyższoną zawartością wanadu, co przekłada się na większy udział twardych węglików typu MC w strukturze. Skutek praktyczny: wyższa odporność na ścieranie i wolniejszy spadek twardości podczas długiej ekspozycji na temperaturę roboczą formy.
Tu pojawia się pytanie, które słyszę w co drugim zapytaniu ofertowym: czy WCLV to odpowiednik H13? Odpowiedź brzmi – to zależy od konkretnej wytopu i karty hutniczej. Rodziny AISI H11 i H13 są bliskim kontekstem porównawczym, ale przypisanie sztywnego odpowiednika bez tabeli składu chemicznego jest błędem zakupowym, nie skrótem myślowym. Zawsze weryfikuję przynależność przez skład, normę i atest EN 10204 3.1, nie przez nazwę handlową u dystrybutora. Szerszy kontekst rodziny opisałem w materiale Stale narzędziowe do pracy na gorąco, a karty samych gatunków znajdziesz w opracowaniach WCL – skład, właściwości i zastosowania oraz WCLV – stal z wanadem do form i matryc.
Co wanad zmienia w mikrostrukturze i eksploatacji formy?
Wanad w stali narzędziowej tworzy twarde, stabilne termicznie węgliki MC, które ograniczają rozrost ziarna podczas austenityzacji i wydzielają się ponownie przy odpuszczaniu, dając efekt twardości wtórnej (źródło: ASM Handbook Vol. 4A, 2013). W formie ciśnieniowej przekłada się to na wolniejszą utratę twardości powierzchni gniazda po tysiącach cykli nagrzewanie-chłodzenie.
Jak węgliki wanadu wpływają na zużycie ścierne i polerowalność?
Węgliki wanadu mają twardość znacznie przewyższającą osnowę martenzytyczną, więc powierzchnia stawia większy opór strumieniowi ciekłego aluminium. Cena tej przewagi jest podwójna: gorsza polerowalność i większa wrażliwość na obróbkę EDM.
- Erozja przy wlewie – twarde węgliki spowalniają wymywanie osnowy w strefie największej prędkości metalu.
- Polerowanie na wysoki połysk – twarde wydzielenia wystają ponad osnowę, przez co lustro klasy A2/A1 uzyskuje się trudniej niż na WCL.
- Warstwa biała po EDM – wymaga starannego usunięcia obróbką mechaniczną lub wyżarzaniem odprężającym, bo inaczej stanowi zarodek siatki spękań.
- Odporność na zatarcie – powierzchnia z węglikami słabiej skleja się z aluminium, co ogranicza tzw. przywieranie odlewu w gnieździe.
- Obrabialność skrawaniem – w stanie zmiękczonym różnica jest umiarkowana, ale narzędzia węglikowe zużywają się szybciej niż przy WCL.
Dlaczego wanad poprawia odporność na odpuszczanie?
Odporność na odpuszczanie rośnie, ponieważ węgliki wanadu są stabilne w temperaturach, w których cementyt i inne wydzielenia już koagulują. Praktyczne znaczenie: powierzchnia gniazda przy każdym strzale osiąga lokalnie kilkaset stopni, a materiał z wanadem wolniej „miękczy się” w tej cienkiej warstwie.
Widzę to najczęściej przy rdzeniach o małym przekroju. Rdzeń 6 mm w formie do korpusu pompy nie ma jak oddać ciepła. Po kilkudziesięciu tysiącach cykli WCL potrafi spaść w warstwie przypowierzchniowej wyraźnie poniżej twardości wyjściowej, a wtedy zaczyna się odkształcenie plastyczne i zmiana wymiaru odlewu. WCLV ten moment przesuwa w czasie. Nie eliminuje go.
Trwałość form ciśnieniowych: pęknięcia cieplne, erozja i odkształcenia
Trzy mechanizmy niszczą formę ciśnieniową do aluminium: siatka spękań cieplnych na powierzchni gniazda, erozja ciekłym metalem w strefie wlewu i odkształcenie plastyczne cienkich elementów. WCLV ogranicza głównie dwa pierwsze, i to pod warunkiem prawidłowej obróbki cieplnej oraz stabilnego reżimu termicznego formy.
Jak powstaje siatka spękań cieplnych na gniazdach formujących?
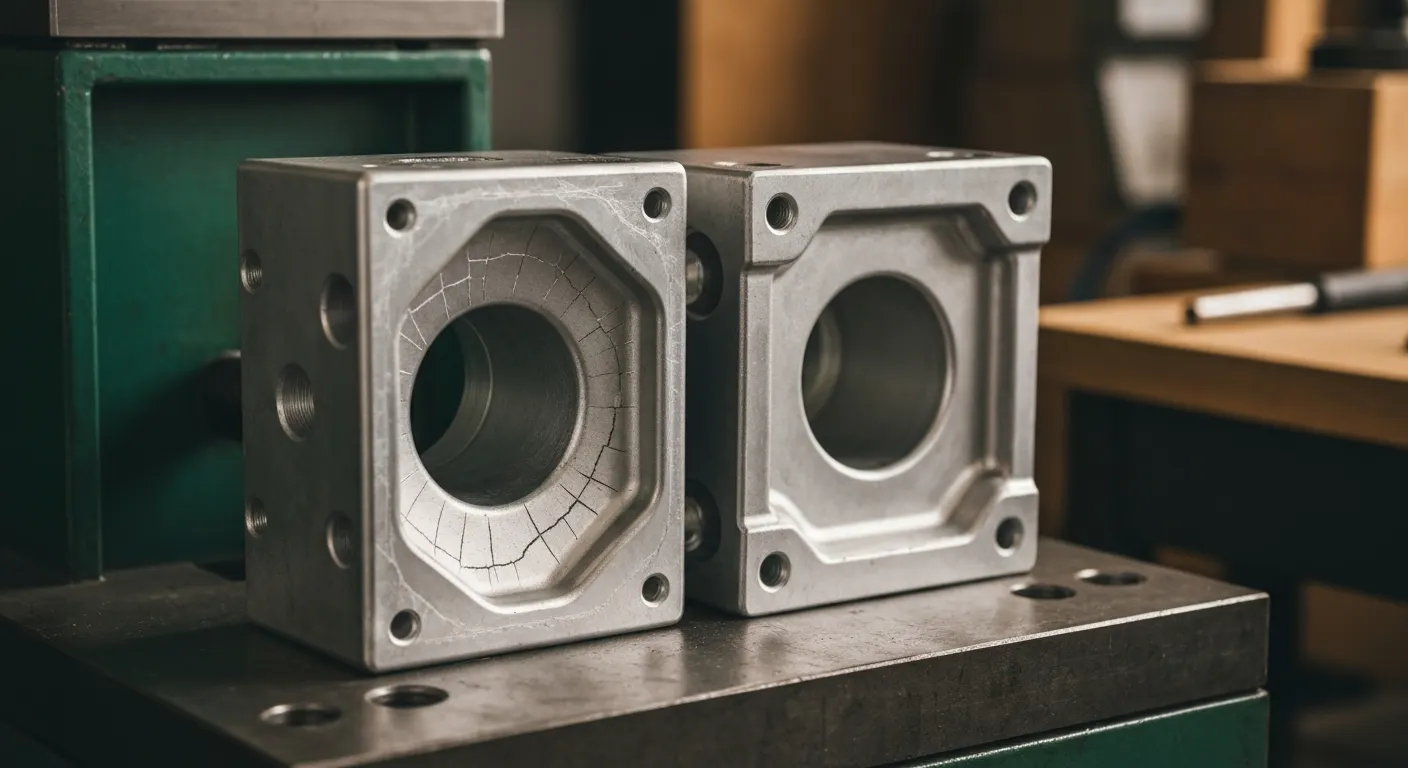
Siatka spękań powstaje z naprzemiennego rozszerzania i kurczenia cienkiej warstwy powierzchniowej: metal o temperaturze ~700°C wpada do gniazda utrzymywanego w okolicach 180-250°C, a natrysk separatora gwałtownie tę powierzchnię chłodzi. Naprężenia przekraczają granicę plastyczności i po tysiącach cykli powstaje charakterystyczna spękana faktura odwzorowywana na odlewie.
- Stabilna temperatura formy – im mniejsza amplituda wahań, tym wolniej rośnie siatka; termoregulacja olejowa daje tu więcej niż zmiana gatunku stali.
- Nadmiar separatora – agresywne chłodzenie natryskiem to najczęstsza przyczyna przedwczesnych spękań, jaką notuję w audytach form.
- Zbyt wysoka twardość robocza – powyżej ok. 50 HRC spada zapas plastyczności i mikropęknięcia szybciej łączą się w siatkę.
- Ostre karby konstrukcyjne – promień 0,2-0,3 mm w narożu koncentruje naprężenia skuteczniej niż jakikolwiek defekt materiałowy.
- Nierówna czystość metalurgiczna – wtrącenia niemetaliczne bywają zarodkami pęknięć, stąd sens badania UT dla krytycznych wkładek.
Kiedy dominującym problemem jest erozja, a kiedy odkształcenie?
Erozja dominuje w strefie wlewu i przy cienkościennych odlewach o wysokiej prędkości wypełniania, odkształcenie plastyczne – w cienkich rdzeniach i wąskich żebrach. Rozróżnienie tych dwóch przypadków decyduje o wyborze materiału bardziej niż deklarowany „lepszy gatunek”.
Przykład z praktyki: wkładka do obudowy skrzyni biegów, seria 250 tys. strzałów, stop AlSi9Cu3. Pierwsza wersja WCL o twardości 48 HRC padła po ~90 tys. strzałów przez wymycie okolicy wlewu. Druga wersja – WCLV, 46-48 HRC, z azotowaniem gazowym i skorygowanym układem chłodzenia – dojechała do końca serii z jedną regeneracją miejscową. Sam gatunek dołożył tu może połowę efektu. Reszta to chłodzenie i geometria wlewu.
Dobór twardości WCL i WCLV do odlewów aluminium, cynku i magnezu
Dla form ciśnieniowych typowy zakres twardości roboczej mieści się orientacyjnie w przedziale 44-52 HRC, przy czym elementy narażone na pękanie cieplne dobiera się bliżej dolnej granicy, a narażone na erozję i odkształcenie – bliżej górnej (kontekst: karty techniczne producentów stali do pracy na gorąco, m.in. Uddeholm, 2024). Nie ma jednej wartości uniwersalnej dla całej formy.
Jaką twardość wybrać do odlewów aluminium?
Do aluminium najczęściej celuje się w 44-48 HRC dla dużych wkładek formujących i 46-50 HRC dla drobnych rdzeni i elementów erodowanych strumieniem metalu. Powyżej 50 HRC ryzyko pęknięcia rośnie szybciej niż zysk z odporności na ścieranie.
- Ustal dominujący mechanizm zużycia dla danego elementu – spękania cieplne czy erozja i odkształcenie.
- Przypisz twardość: mechanizm pękania → dolna część zakresu; mechanizm ścierania → górna część zakresu.
- Uzgodnij tolerancję twardości z hartownią, np. 46 ±2 HRC, i wpisz ją do zamówienia, nie do maila.
- Sprawdź promienie przejść w modelu CAD – poniżej 1 mm w narożach obciążonych cieplnie proś konstruktora o korektę.
- Zaplanuj kontrolę twardości po obróbce cieplnej na gotowym elemencie, nie na próbce świadku z innego wsadu.
Odlewy cynku i magnezu – kiedy nie przepłacać za WCLV?
Przy odlewaniu cynku (temperatura ciekłego metalu zwykle ok. 400-430°C) obciążenie cieplne formy jest na tyle niższe niż przy aluminium, że przewaga wanadu w praktyce się nie ujawnia. WCL o twardości 42-46 HRC obsługuje takie formy latami.
- Cynk ZL0410 / ZnAl4Cu1 – WCL wystarcza; problemem bywa raczej korozja od wilgoci w kanałach niż zużycie cieplne.
- Magnez AZ91D – temperatura zbliżona do aluminium, ale niższa gęstość i mniejsza agresywność chemiczna wobec żelaza; WCL bywa akceptowalny przy średnich seriach.
- Aluminium AlSi9Cu3, AlSi12 – najbardziej agresywny przypadek dla żelaza, tu WCLV ma najwięcej sensu przy długich seriach.
- Mosiądz odlewany ciśnieniowo – obciążenie cieplne wykracza poza komfort obu gatunków; wymaga osobnej analizy materiałowej.
- Elementy nieprodukcyjne formy – płyty, prowadnice, wypychacze: gatunek dobiera się według sztywności i stabilności wymiarowej, nie odporności cieplnej.
Obróbka cieplna i azotowanie – warunek przewagi WCLV
Przewaga WCLV nad WCL istnieje wyłącznie po prawidłowym zahartowaniu i wielokrotnym odpuszczaniu zgodnym z kartą materiałową konkretnego producenta. Źle przeprowadzona austenityzacja lub jedno odpuszczanie zamiast dwóch-trzech potrafi odwrócić relację i zrobić z droższej stali gorsze narzędzie (źródło: ASM Handbook Vol. 4A, 2013).
Jak prowadzić hartowanie i odpuszczanie bez ryzyka przegrzania?
Kolejność jest stała: wyżarzanie odprężające po zgrubnej obróbce, hartowanie próżniowe z kontrolowaną szybkością chłodzenia, następnie minimum dwa – a częściej trzy – odpuszczania z pełnym wychłodzeniem między cyklami. Konkretne temperatury bierze się z karty producenta wytopu, nie z tabeli ogólnej.
- Odprężanie po obróbce zgrubnej – eliminuje naprężenia od skrawania, które inaczej wypaczą element przy hartowaniu.
- Hartowanie próżniowe – w piecu z wystarczającym ciśnieniem gazu; zbyt wolne chłodzenie sprzyja wydzieleniom na granicach ziaren i spadkowi udarności.
- Pierwsze odpuszczanie – przetwarza austenit szczątkowy, pozostawia strukturę nadal nieustabilizowaną.
- Drugie i trzecie odpuszczanie – stabilizują twardość i redukują naprężenia; pominięcie trzeciego cyklu to jeden z częstszych błędów w tanich zleceniach hartowniczych.
- Kontrola twardości i protokół – żądaj wydruku z pieca i pomiarów na elemencie, z podaniem miejsc pomiarowych.
Osobna sprawa to przegrzanie w eksploatacji. Forma pracująca bez stabilnej termoregulacji potrafi lokalnie przekroczyć temperaturę odpuszczania. Wtedy nie ma znaczenia, czy kupiłeś WCL czy WCLV – powierzchnia gniazda odpuszcza się „wtórnie” w ruchu i twardość spada nieodwracalnie.
Czy azotowanie form ciśnieniowych jest konieczne?
Nie jest bezwzględnie konieczne, ale w formach do aluminium o długich seriach azotowanie zwykle się opłaca – podnosi twardość powierzchniową i ogranicza przywieranie odlewu. Warunek: kontrolowana, cienka warstwa bez kruchej warstwy białej. Grubsza nie znaczy lepsza.
- Azotowanie gazowe lub jonowe – jonowe daje lepszą kontrolę warstwy azotków na powierzchni.
- Warstwa biała (związków) – powinna być minimalna lub usunięta; jest krucha i pęka razem z siatką cieplną.
- Temperatura azotowania – musi być niższa od temperatury ostatniego odpuszczania, inaczej rdzeń straci twardość.
- Elementy po regeneracji spawalniczej – azotowanie strefy napawanej wymaga osobnego uzgodnienia z technologiem.
- Powtórne azotowanie przy regeneracji – stara warstwa musi zostać zeszlifowana, bo nakładanie azotowania na azotowanie kumuluje kruchość.
Szczegóły procesu rozwijam w opracowaniu Azotowanie stali narzędziowych, a zależność twardości od zastosowania w tekście Twardość HRC a dobór stali narzędziowej.
“Zakresy twardości roboczej i schematy obróbki cieplnej stali do pracy na gorąco należy odnosić do karty technicznej konkretnego gatunku i przekroju, ponieważ różnice w hartowności i przewodności cieplnej wpływają na końcowy wynik.” — Uddeholm, karty techniczne stali do pracy na gorąco, 2024 (parafraza)
Tabela decyzyjna: WCL czy WCLV według warunków pracy formy
Poniższa tabela porządkuje wybór według stopu odlewanego, długości serii i złożoności gniazda. Traktuj ją jako punkt startowy rozmowy z hartownią i dostawcą, nie jako zamiennik analizy konkretnego narzędzia. Dane sprawdzone: lipiec 2026, na podstawie kart producentów stali do pracy na gorąco i praktyki narzędziowej.
| Stop odlewany | Seria (strzały) | Charakter gniazda | Rekomendacja | Typowa twardość | Powód wyboru |
|---|---|---|---|---|---|
| Aluminium AlSi9Cu3 | powyżej 150 000 | złożone, cienkościenne | WCLV | 46-48 HRC | erozja i utrata twardości powierzchni |
| Aluminium AlSi12 | 30 000-100 000 | proste, grube ścianki | WCL | 44-46 HRC | umiarkowane obciążenie cieplne |
| Cynk ZnAl4Cu1 | dowolna | dowolne | WCL | 42-46 HRC | niska temperatura metalu |
| Magnez AZ91D | powyżej 100 000 | cienkie rdzenie | WCLV | 46-50 HRC | odkształcenie cienkich elementów |
| Aluminium, strefa wlewu | dowolna długa | tuleja, rozdzielacz | WCLV | 46-50 HRC | wymywanie strumieniem metalu |
| Dowolny | poniżej 10 000 | prototyp, seria próbna | WCL | 42-46 HRC | koszt i czas dostawy |
Jak przygotować zapytanie ofertowe na WCL lub WCLV?
Zapytanie zaczynasz od czterech danych: gatunek, wymiar z naddatkiem, stan dostawy i wymagany dokument kontroli. Sama nazwa gatunku w mailu to najczęstsze źródło reklamacji, jakie widuję u kupujących.
- Gatunek i norma odniesienia – WCL lub WCLV z powołaniem na PN-EN ISO 4957 i żądaniem składu chemicznego wytopu.
- Atest EN 10204 3.1 – dokument z wynikami badań konkretnej partii, nie deklaracja zgodności 2.1.
- Badanie ultradźwiękowe – dla krytycznych wkładek podaj klasę wymagań UT; czystość metalurgiczna przekłada się wprost na odporność na pękanie.
- Stan dostawy i twardość wyjściowa – zmiękczony do obróbki, z podaną maksymalną twardością w HB.
- Kierunek przekucia względem gniazda – istotny dla właściwości poprzecznych dużych bloków.
- Zakres twardości po obróbce cieplnej – z tolerancją, np. 46 ±2 HRC, plus wymóg protokołu z pieca.
Jakie błędy najczęściej psują zamianę WCL na WCLV?
Najczęstszy błąd to zamiana gatunku bez zmiany parametrów obróbki cieplnej i bez korekty konstrukcji. Druga w kolejności – podniesienie twardości „przy okazji”, w przekonaniu, że lepsza stal zniesie więcej.
- Zakup po nazwie handlowej bez atestu 3.1 i bez tabeli składu – materiał przychodzi z innego wytopu niż zakładał technolog.
- Podniesienie twardości o 3-4 HRC przy zmianie na WCLV – zamiast dłuższej pracy dostajesz szybsze pękanie na karbach.
- Pominięcie trzeciego odpuszczania dla oszczędności czasu w hartowni – struktura zostaje niestabilna.
- Ten sam układ chłodzenia co przy WCL, mimo zmiany reżimu produkcji na krótszy cykl.
- Brak korekty promieni w narożach – geometria zostaje najsłabszym ogniwem niezależnie od gatunku.
- Azotowanie „standardowe” zlecane bez specyfikacji grubości warstwy – kruchy naskórek przyspiesza wykruszanie.
Treść ma charakter techniczno-poradnikowy i nie zastępuje konsultacji z technologiem narzędziowym oraz kartą materiałową konkretnego producenta stali.
Najczęściej zadawane pytania
Czy WCLV jest zawsze lepsza od WCL na formy ciśnieniowe?
Nie zawsze. WCLV zwykle wygrywa przy wyższych obciążeniach cieplnych, długich seriach i intensywnym zużyciu ściernym, ale w prostszych formach, krótkich seriach i przy odlewaniu cynku WCL bywa wystarczający. O wyniku decydują cykl pracy, stop odlewany, chłodzenie formy, twardość robocza i jakość obróbki cieplnej.
Co daje wanad w stali WCLV?
Wanad jest pierwiastkiem węglikotwórczym – tworzy twarde, stabilne termicznie węgliki MC. Poprawia odporność na ścieranie, ogranicza rozrost ziarna przy austenityzacji i spowalnia utratę twardości podczas długiej ekspozycji cieplnej (źródło: ASM Handbook Vol. 4A, 2013). Efekt ujawnia się tylko przy prawidłowym hartowaniu i wielokrotnym odpuszczaniu.
Jaka twardość WCLV jest odpowiednia na formę do aluminium?
W praktyce spotyka się zakres około 44-52 HRC, najczęściej 46-48 HRC dla wkładek formujących. Elementy narażone głównie na pękanie cieplne dobiera się bliżej dolnej granicy, a rdzenie i tuleje wlewowe narażone na erozję – bliżej górnej. Zakres z tolerancją trzeba zapisać w zamówieniu do hartowni.
Czy WCLV można azotować?
Tak, stale do pracy na gorąco są rutynowo azotowane dla poprawy odporności powierzchniowej i ograniczenia przywierania odlewu. Warunkiem jest kontrola grubości warstwy i minimalizacja kruchej warstwy białej. Temperatura azotowania musi być niższa od temperatury ostatniego odpuszczania, inaczej rdzeń traci twardość.
Czy WCL i WCLV mają odpowiedniki DIN lub AISI?
Można je porównywać z rodzinami stali do pracy na gorąco typu AISI H11 i H13, ale odpowiednik należy potwierdzać składem chemicznym wytopu, normą i atestem EN 10204 3.1. Przypisywanie jednego sztywnego odpowiednika wyłącznie na podstawie nazwy handlowej prowadzi do zakupu materiału o innych właściwościach niż zakładane.
Dlaczego forma z WCLV pęka mimo lepszego gatunku stali?
Najczęstsze przyczyny to zbyt wysoka twardość robocza, niepełny cykl odpuszczania, przegrzanie powierzchni gniazda przy braku stabilnej termoregulacji, nadmierny natrysk separatora, ostre karby konstrukcyjne i źle wykonane azotowanie. Gatunek stali nie kompensuje błędów technologii narzędzia ani konstrukcji formy.
Ile trwa dostawa WCLV w nietypowym wymiarze?
To zależy od magazynu dystrybutora – popularne bloki bywają dostępne od ręki, a nietypowe przekroje wymagają sprowadzenia z huty, co potrafi wydłużyć termin do kilku tygodni. Przy planowaniu budowy formy dostępność wymiaru warto sprawdzić przed zatwierdzeniem konstrukcji, nie po niej. Dane o dostępności odświeżaj kwartalnie u dostawcy.
Źródła i literatura
- PN-EN ISO 4957:2018 – Stale narzędziowe. Klasyfikacja i wymagania dla gatunków narzędziowych, w tym stali do pracy na gorąco.
- ASM International, ASM Handbook, Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013 – mechanizmy hartowania, odpuszczania, rola pierwiastków węglikotwórczych.
- Uddeholm – karty techniczne stali narzędziowych do pracy na gorąco, wydania 2024: zakresy twardości, schematy obróbki cieplnej, zastosowania w formach ciśnieniowych.
- Bohler – karty techniczne stali do pracy na gorąco, wydania 2024: dane porównawcze dla rodzin H11/H13.
- EN 10204 – rodzaje dokumentów kontroli dla wyrobów metalowych (atest 3.1 jako minimum dla krytycznych wkładek formujących).

Inżynier metalurg z ponad 15-letnim doświadczeniem w laboratorium badań materiałowych i dziale kontroli jakości stali. Na co dzień zajmuje się badaniami własności mechanicznych, analizą składu chemicznego wytopów i oceną zgodności gatunków z normami PN-EN. Współpracował z hutami, kuźniami i zakładami obróbki cieplnej przy doborze stali do zastosowań konstrukcyjnych i narzędziowych. Na Gatunkistali.pl porządkuje wiedzę o gatunkach stali i stopów – od oznaczeń i odpowiedników po praktyczne porównania.