
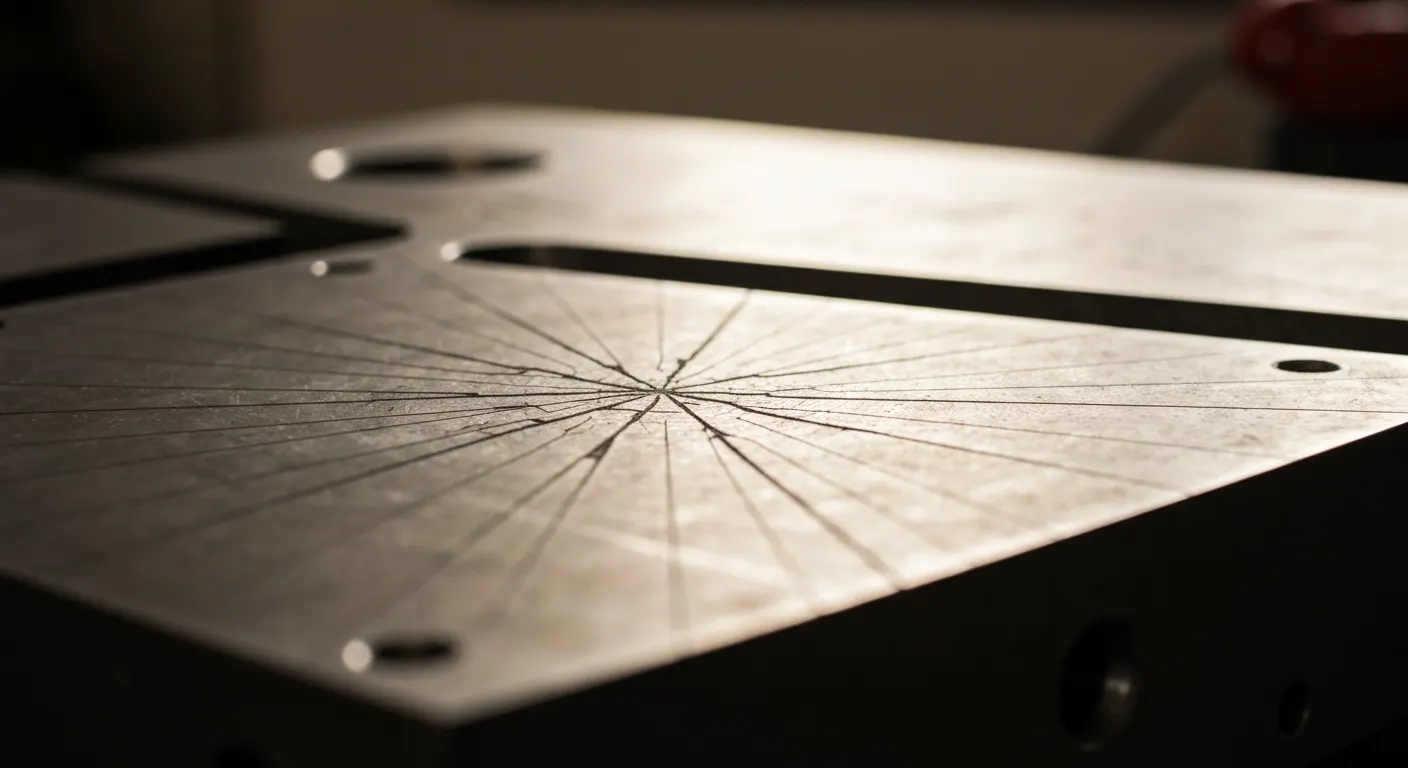

Czym jest pękanie cieplne stali narzędziowych?
Pękanie cieplne stali na formy i matryce to degradacja powierzchni roboczej wywołana cyklicznym nagrzewaniem i chłodzeniem, charakteryzująca się drobną siatką spękań, stopniowym pogłębianiem szczelin i utratą jakości odwzorowania. Zmęczenie cieplne jest jednym z podstawowych mechanizmów zużycia form do odlewania ciśnieniowego (źródło: NADCA, zalecenia dla materiałów form, 2022) – obok erozji, wymywania i adhezji stopu.
W praktyce warsztatowej rozpoznaję ten problem po charakterystycznym wzorze: powierzchnia gniazda wygląda jak wysuszone dno kałuży. Drobna, gęsta siatka. Dopiero po kolejnych tysiącach cykli któraś ze szczelin zaczyna dominować i schodzi w głąb materiału. To moment, w którym forma z 1.2344 albo WNL/1.2713 przestaje być naprawialna spawaniem regeneracyjnym i trafia do złomu.
Jak odróżnić zmęczenie cieplne od pęknięcia mechanicznego?
Po morfologii i lokalizacji. Zmęczenie cieplne daje wiele równoległych, płytkich szczelin rozłożonych na całej gorącej powierzchni, natomiast pęknięcie mechaniczne to pojedyncza, długa szczelina biegnąca od karbu, otworu lub przejścia przekroju. Kilka praktycznych wyróżników, które sprawdzam przy oględzinach:
- Siatka spękań (heat checking) – gęstość rzędu kilku szczelin na milimetr, głębokość początkowo 0,05-0,3 mm, brak dominującej szczeliny.
- Pęknięcie od karbu – startuje z ostrego naroża lub wylotu kanału chłodzącego, ma wyraźny punkt inicjacji i kierunek propagacji prostopadły do naprężenia głównego.
- Pęknięcie hartownicze – powstaje jeszcze przed pracą, często wzdłuż zmian przekroju, widoczne po pierwszym szlifowaniu jako ciemna linia po trawieniu.
- Erozja i wymywanie – ubytek materiału bez szczelin, typowy dla stref wlewowych w formach ciśnieniowych na aluminium.
- Zużycie ścierne – matowa, wygładzona strefa bez kierunkowych pęknięć, częsta na powierzchniach prowadzących.
Ta pierwsza diagnoza decyduje o dalszym postępowaniu. Jeśli mam siatkę – problem leży w cyklu cieplnym i strukturze. Jeśli mam jedno pęknięcie od promienia R0,5 – problem leży w konstrukcji.
Dlaczego pęknięcia zaczynają się na powierzchni?
Ponieważ to powierzchnia doświadcza największej amplitudy temperatury. Przy wtrysku ciekłego aluminium o temperaturze około 660-700 stopni Celsjusza warstwa o grubości ułamka milimetra nagrzewa się gwałtownie, podczas gdy rdzeń matrycy pozostaje przy temperaturze zbliżonej do temperatury pracy formy. Nagrzana warstwa chce się rozszerzyć, ale zimniejszy rdzeń jej na to nie pozwala – powstają naprężenia ściskające, które przy schłodzeniu odwracają się w rozciągające.
“W stalach do pracy na gorąco decydujące dla trwałości formy są odporność na odpuszczanie, udarność i wytrzymałość na zmęczenie cieplne, a nie sama twardość wyjściowa.” — Uddeholm, poradnik techniczny dla stali do pracy na gorąco, 2023
Dlaczego formy i matryce pękają podczas pracy cyklicznej?
Matryca pęka, bo każdy cykl produkcyjny to osobny obieg naprężeń: nagrzanie powierzchni, ściskanie warstwy wierzchniej, chłodzenie, rozciąganie. Przy 50 000 strzałów to 50 000 pełnych pętli histerezy w mikrostrukturze. Materiał nie musi zostać przeciążony ani razu – wystarczy, że amplituda naprężeń przekroczy próg zmęczeniowy dla danego gatunku i twardości.
Zmęczenie cieplne, szok termiczny i gradient temperatury
Rozdzielam te trzy pojęcia, bo mieszanie ich prowadzi do złych decyzji. Szok termiczny to zdarzenie jednorazowe – zimna forma, pierwszy strzał, natychmiastowe pęknięcie. Zmęczenie cieplne to proces skumulowany. Gradient temperatury jest przyczyną obu.
- Gradient powierzchnia-rdzeń – im większy skok temperatury na milimetr głębokości, tym wyższe naprężenie cieplne; stąd znaczenie przewodności cieplnej gatunku.
- Amplituda cyklu – forma pracująca w oknie 180-420 stopni Celsjusza zużywa się cieplnie szybciej niż ta stabilizowana w oknie 250-400.
- Częstotliwość cyklu – krótki czas otwarcia formy nie pozwala na wyrównanie temperatury w przekroju.
- Środek chłodzący – natrysk emulsji rozdzielającej na gorące gniazdo generuje lokalne przechłodzenie rzędu stu stopni w ułamku sekundy.
- Rozruch na zimno – najbardziej niedoceniany czynnik; forma bez podgrzania do 150-250 stopni przed pierwszym strzałem dostaje szok termiczny w najgorszym możliwym stanie strukturalnym.
Z narzędzi, które prowadziłem, największy skok trwałości dała nie zmiana gatunku, tylko wprowadzenie obowiązkowego podgrzewu formy przed rozruchem. Trzy zmiany operatorów, jedna procedura, kilkadziesiąt procent dłuższa żywotność gniazda.
Karby, naroża, kanały chłodzące i koncentracja naprężeń
Ostre naroże jest wzmacniaczem naprężenia. Zaokrąglenie R0,2 zamiast R2 potrafi lokalnie zwielokrotnić naprężenie w stosunku do pola gładkiego, a przy pracy cyklicznej to właśnie tam startuje pęknięcie. Do tego dochodzą karby technologiczne, o których łatwo zapomnieć.
- Naroża wewnętrzne gniazda – projektuj z maksymalnym dopuszczalnym promieniem; każde 0,5 mm dodane do R obniża spiętrzenie naprężeń.
- Wyloty kanałów chłodzących – odległość kanału od powierzchni roboczej poniżej 10-12 mm przy dużych gradientach to typowa strefa inicjacji pęknięć.
- Ślady po elektrodrążeniu (EDM) – warstwa przetopiona (white layer) o twardości i kruchości odbiegającej od podłoża, z mikropęknięciami już w stanie wyjściowym.
- Ślady po frezowaniu zgrubnym – nierówności dna i przejścia po narzędziu pozostawione bez wykończenia działają jak drobne karby.
- Znaki, numery, grawery – ostro wykonany napis w gorącej strefie gniazda to gotowy inicjator siatki spękań.
- Otwory wypychaczy – koncentracja naprężeń plus lokalna zmiana odprowadzania ciepła.
Chłodzenie może zaszkodzić formie – i to jest wniosek, który najtrudniej przechodzi przez dział produkcji. Zbyt intensywny obieg wody w kanale położonym blisko powierzchni podnosi gradient zamiast go obniżać.
Jak gatunek stali wpływa na odporność na pękanie cieplne?
Gatunek stali decyduje o progu zmęczeniowym, ale zwykle odpowiada za mniejszą część trwałości niż suma obróbki cieplnej, geometrii i eksploatacji. Stale do pracy na gorąco typu 1.2343, 1.2344 i AISI H13 należą do jednej rodziny narzędziowych stali chromowo-molibdenowo-wanadowych klasyfikowanych w normie EN ISO 4957:2018, natomiast WNL/1.2713 jest gatunkiem niklowo-chromowo-molibdenowym o innym przeznaczeniu.
WNL/1.2713, 1.2343, 1.2344 i H13 – porównanie zastosowań
Poniższa tabela zestawia to, co w praktyce doboru rozstrzyga najczęściej. Dane orientacyjne, zawsze weryfikuj z aktualną kartą materiałową producenta (Uddeholm, Bohler, Deutsche Edelstahlwerke) – stan na lipiec 2026.
| Gatunek | Odpowiednik / rodzina | Typowa twardość robocza | Mocna strona | Typowe zastosowanie |
|---|---|---|---|---|
| 1.2343 | X37CrMoV5-1, zbliżony do H11 | ok. 44-50 HRC | Wyższa udarność niż 1.2344 | Matryce kuźnicze, narzędzia wyciskarskie, elementy o dużych przekrojach |
| 1.2344 | X40CrMoV5-1, zbliżony do H13 | ok. 44-52 HRC | Odporność na odpuszczanie i ścieranie na gorąco | Formy do odlewania ciśnieniowego, wkładki, rdzenie |
| AISI H13 | oznaczenie AISI rodziny Cr-Mo-V | ok. 44-50 HRC | Referencja branżowa w die castingu | Formy ciśnieniowe na aluminium i cynk |
| WNL / 1.2713 | 55NiCrMoV7 | ok. 36-46 HRC | Hartowność w dużych przekrojach, odporność udarowa | Duże matryce kuźnicze, młoty, bijaki, narzędzia udarowe |
WNL/1.2713 nadaje się na matryce – tak, ale w innej roli niż 1.2344. To gatunek dla narzędzi grubych, obciążonych udarowo, gdzie kluczowa jest jednorodność twardości przez cały przekrój, a nie maksymalna odporność na ścieranie w wysokiej temperaturze. Nie zastąpi H13 we wkładce formy ciśnieniowej pracującej przy 400 stopniach.
Przewodność cieplna, udarność i odporność na odpuszczanie
Trzy parametry, które rozstrzygają o odporności na heat checking, a rzadko trafiają do zapytania ofertowego:
- Przewodność cieplna – wyższa oznacza mniejszy gradient przy tym samym cyklu, a więc niższe naprężenia cieplne; to argument za gatunkami premium o zoptymalizowanym składzie.
- Udarność (praca łamania) – decyduje o tolerancji na pojedynczy skok naprężenia i o szybkości propagacji już zainicjowanej szczeliny.
- Odporność na odpuszczanie – zdolność utrzymania twardości przy długotrwałej pracy w 500-600 stopniach; bez niej powierzchnia mięknie, odkształca się i pęka szybciej.
- Czystość metalurgiczna – wtrącenia niemetaliczne są gotowymi zarodkami pęknięć; warianty ESR (przetapiane elektrożużlowo) i premium wyraźnie tu wygrywają.
- Izotropia własności – stopień przekucia i kierunek włókien wpływają na udarność w poprzek; przy dużych blokach to realna różnica.
“Właściwości użytkowe stali narzędziowej są wypadkową składu chemicznego, stanu metalurgicznego i przeprowadzonej obróbki cieplnej – żaden z tych czynników rozpatrywany osobno nie determinuje trwałości narzędzia.” — ASM International, ASM Handbook Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013
Zobacz też: Stale narzędziowe do pracy na gorąco – dobór gatunku oraz 1.2344 i H13 – właściwości, obróbka cieplna i zastosowanie.
Jaka twardość formy lub matrycy ogranicza ryzyko pęknięć?
Dla stali do pracy na gorąco roboczy kompromis mieści się najczęściej w przedziale 44-52 HRC, przy czym wyższe wartości wybiera się dla małych wkładek narażonych na ścieranie, a niższe dla dużych bloków obciążonych cieplnie i udarowo. Nie istnieje jedna uniwersalna twardość – zależy od gatunku, przekroju, temperatury pracy i cyklu chłodzenia.
Zbyt wysoka twardość a kruchość i spadek udarności
Podniesienie 1.2344 z 46 do 52 HRC daje lepszą odporność na wymywanie, ale wyraźnie obniża udarność i tolerancję na naprężenia cieplne (źródło: ASM Handbook Vol. 4A, 2013). W formie z cienkimi rdzeniami taka zamiana kończy się pęknięciem rdzenia zamiast wolniejszego wymywania. Sygnały, że twardość jest za wysoka dla danej aplikacji:
- Pęknięcia głębokie pojawiające się wcześnie, przed rozwinięciem siatki spękań.
- Wyłamania krawędzi i cienkich rdzeni zamiast ich stopniowego zużycia.
- Pęknięcia startujące od śladów EDM już w pierwszych tysiącach cykli.
- Trudności z regeneracją spawalniczą – materiał pęka przy nagrzewaniu przedspawalniczym.
Zbyt niska twardość a odkształcenia, wycieranie i siatka spękań
Druga skrajność wygląda inaczej: narzędzie nie pęka gwałtownie, tylko traci wymiar. Przy 38 HRC w formie ciśnieniowej powierzchnia odkształca się plastycznie pod ciśnieniem wtrysku, szybciej mięknie w cieple i szybciej rozwija gęstą siatkę spękań. Objawy do rozpoznania:
- Postępujące odchyłki wymiarowe odlewu bez widocznego ubytku materiału.
- Wypływki i zalewki rosnące z partii na partię – efekt osiadania powierzchni podziału.
- Wczesne, ale bardzo gęste heat checking na całej gorącej powierzchni.
- Ślady adhezji i wymywania w strefie wlewowej.
Ten sam gatunek w 48 HRC zachowa się zupełnie inaczej w małej wkładce 60 x 60 mm niż w matrycy o przekroju 300 mm – i to nie jest kwestia pomiaru na powierzchni, tylko rzeczywistego rozkładu twardości w rdzeniu. Więcej w: Twardość HRC stali – jak ją interpretować w praktyce.
Jak obróbka cieplna wpływa na pękanie cieplne?
Obróbka cieplna ustala strukturę, twardość i poziom naprężeń własnych, więc jej jakość bywa równie ważna jak wybór gatunku (źródło: ASM Handbook Vol. 4A, 2013). Źle przeprowadzone hartowanie potrafi zniweczyć przewagę stali premium, a dobrze poprowadzone odpuszczanie wielokrotne wydłuża życie przeciętnego gatunku.
Hartowanie, odpuszczanie wielokrotne i odprężanie
Poniżej sekwencja, którą traktuję jako minimum technologiczne dla narzędzia pracującego cieplnie. Parametry zawsze według karty materiałowej gatunku – poniższe to schemat, nie recepta.
- Odprężanie po obróbce zgrubnej – po zdjęciu głównej masy materiału, przed obróbką na gotowo; usuwa naprężenia od skrawania i ogranicza odkształcenia w hartowaniu.
- Austenityzowanie w piecu próżniowym – z podgrzewaniem stopniowanym, aby wyrównać temperaturę w przekroju dużego bloku.
- Kontrolowane chłodzenie – szybkość dobrana tak, by osiągnąć strukturę martenzytyczną bez wprowadzania nadmiernych naprężeń; zbyt agresywne chłodzenie dużego bloku to prosta droga do pęknięć hartowniczych.
- Odpuszczanie wielokrotne – minimum dwa, standardowo trzy cykle – stabilizuje strukturę, przemienia austenit szczątkowy i obniża naprężenia po hartowaniu.
- Odprężanie po EDM i po obróbce wykończeniowej – w niższej temperaturze niż ostatnie odpuszczanie, typowo o kilkadziesiąt stopni, żeby nie stracić twardości.
- Kontrola i dokumentacja – pomiar twardości w kilku punktach, protokół z wykresem procesu, zapis w dokumentacji narzędzia.
Odpuszczanie wielokrotne jest tu kluczowe. Pojedyncze odpuszczanie zostawia austenit szczątkowy, który przemienia się później – już w trakcie pracy narzędzia – powodując zmiany wymiarowe i dodatkowe naprężenia. W przypadkach, które prowadziłem, pominięcie trzeciego odpuszczania u zewnętrznego kooperanta ujawniało się dopiero po kilku tygodniach produkcji, jako niestabilność wymiaru gniazda.
Dlaczego odprężanie po elektrodrążeniu jest obowiązkowe?
Tak – EDM zwiększa ryzyko pęknięć, bo zostawia warstwę przetopioną o strukturze odmiennej od podłoża, z siecią mikropęknięć i naprężeniami rozciągającymi. Postępowanie, które stosuję:
- Ostatnie przejścia EDM na łagodnych parametrach wykończeniowych, żeby ograniczyć grubość warstwy przetopionej.
- Mechaniczne usunięcie warstwy – polerowanie, docieranie lub obróbka strumieniowo-ścierna gorącej powierzchni.
- Odprężanie w temperaturze niższej od ostatniego odpuszczania, według procedury technologicznej gatunku.
- Kontrola wizualna pod powiększeniem w strefach o największym obciążeniu cieplnym.
Szczegóły procesów opisałem w: Obróbka cieplna stali narzędziowych – hartowanie i odpuszczanie.
Jak projekt i eksploatacja formy zmniejszają ryzyko pęknięć?
Największe rezerwy trwałości leżą poza materiałem: w promieniach przejść, rozmieszczeniu kanałów chłodzących, procedurze rozruchu i stabilności okna temperatury pracy. Zmiana gatunku ze zwykłego na premium bez naprawy tych obszarów rzadko przynosi proporcjonalny zwrot z inwestycji.
Co zrobić na etapie projektu narzędzia?
- Promienie – maksymalne dopuszczalne zaokrąglenia naroży wewnętrznych, bez ostrych przejść w gorącej strefie.
- Kanały chłodzące – równomierne odległości od powierzchni roboczej, bez lokalnych zbliżeń i bez ślepych zaułków gromadzących osad.
- Jednorodność przekroju – unikanie gwałtownych zmian masy, które wymuszają różne szybkości nagrzewania.
- Strefy wlewowe – wymienne wkładki z gatunku o wyższej odporności, tańsze w wymianie niż cała matryca.
- Grawery i znaki – poza strefą maksymalnego obciążenia cieplnego, wykonane z zaokrąglonym dnem.
Jak prowadzić eksploatację, żeby nie skracać życia formy?
- Podgrzewanie przed rozruchem do temperatury zalecanej przez technologa, zanim pójdzie pierwszy strzał produkcyjny.
- Stabilizacja okna temperatury – im węższa amplituda cyklu, tym wolniejszy rozwój siatki spękań.
- Kontrola natrysku środka rozdzielającego – nadmiar to lokalne przechłodzenie i dodatkowy cykl naprężeń.
- Przeglądy okresowe co ustalony interwał strzałów, z fotograficzną dokumentacją stanu gniazda.
- Wczesna regeneracja – płytką siatkę spękań usuwa się przez przeszlifowanie i polerowanie, głębokie pęknięcie wymaga już spawania z pełną procedurą cieplną.
- Dokumentowanie liczby cykli, przestojów i awarii – bez tego diagnostyka przyczyn jest zgadywaniem.
Dobór materiału do konkretnej formy powinien być potwierdzony z technologiem obróbki cieplnej i aktualną kartą materiałową producenta – treść tego artykułu nie zastępuje takiej konsultacji ani indywidualnej analizy konstrukcyjnej narzędzia. Punkt wyjścia do gatunku: WNL/1.2713 – stal na matryce i narzędzia.
Najczęściej zadawane pytania
Co powoduje pękanie cieplne matrycy?
Suma cyklicznego nagrzewania i chłodzenia, gradientów temperatury w przekroju, naprężeń własnych po obróbce, karbów geometrycznych i niewłaściwej obróbki cieplnej. Gatunek stali jest ważny, ale w większości analizowanych awarii nie był jedyną przyczyną. Praktycznie zawsze warto sprawdzić najpierw geometrię i procedurę rozruchu.
Czy wyższa twardość zmniejsza pękanie cieplne?
Nie zawsze – to zależy od aplikacji. Wyższe HRC poprawia odporność na ścieranie i wymywanie, ale obniża udarność oraz tolerancję na naprężenia cieplne (źródło: ASM Handbook Vol. 4A, 2013). W formach i matrycach szuka się kompromisu, najczęściej w oknie 44-52 HRC dla stali do pracy na gorąco.
Jaka stal jest lepsza na formy do pracy na gorąco: 1.2344 czy WNL/1.2713?
Do form ciśnieniowych i narzędzi obciążonych cieplnie standardem jest 1.2344 (zbliżona do AISI H13), dzięki odporności na odpuszczanie i pracę w podwyższonej temperaturze. WNL/1.2713 wybiera się do dużych matryc kuźniczych i narzędzi udarowych, gdzie liczą się hartowność w grubym przekroju oraz odporność na uderzenia.
Po co odpuszcza się stal narzędziową kilka razy?
Odpuszczanie wielokrotne stabilizuje strukturę, przemienia austenit szczątkowy i obniża naprężenia po hartowaniu. W stalach do pracy na gorąco standardem są dwa do trzech cykli, bo pojedyncze odpuszczanie zostawia niestabilną strukturę, która zmienia się dopiero podczas eksploatacji – kosztem wymiaru i ryzyka pęknięć.
Czy EDM może zwiększyć ryzyko pęknięć matrycy?
Tak. Elektrodrążenie pozostawia warstwę przetopioną, mikropęknięcia i naprężenia powierzchniowe, które przy pracy cieplnej stają się punktami inicjacji. Zalecane postępowanie to wykończenie na łagodnych parametrach, mechaniczne usunięcie warstwy przez polerowanie lub docieranie oraz odprężanie zgodne z procedurą technologiczną gatunku.
Jak głęboka siatka spękań kwalifikuje formę do regeneracji?
Płytką siatkę o głębokości ułamków milimetra usuwa się przeszlifowaniem i polerowaniem gniazda, bez ingerencji spawalniczej. Gdy szczeliny schodzą głębiej i pojawia się dominujące pęknięcie, potrzebna jest regeneracja spawaniem z pełnym cyklem podgrzewania i odprężania. Decyzję opieraj na pomiarze, nie na ocenie wzrokowej.
Czy stal w wariancie ESR realnie zmniejsza pękanie cieplne?
W narzędziach o wysokim obciążeniu cieplnym – tak, ponieważ przetapianie elektrożużlowe poprawia czystość metalurgiczną i jednorodność struktury, ograniczając wtrącenia będące zarodkami pęknięć (źródło: materiały techniczne Uddeholm, 2023). Przy narzędziach o umiarkowanym cyklu różnica bywa mniejsza niż koszt materiału.
Od jakiej temperatury podgrzewać formę przed rozruchem?
Typowo do przedziału 150-250 stopni Celsjusza dla stali do pracy na gorąco, zawsze według zalecenia producenta stali i technologa procesu. Podgrzew wykonuje się równomiernie, bez punktowego nagrzewania palnikiem, które samo w sobie generuje gradient i naprężenia.
Źródła i literatura
- ASM International, ASM Handbook, Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013 – podstawy przemian fazowych, hartowania, odpuszczania i naprężeń własnych.
- CEN/ISO, EN ISO 4957:2018 – Tool steels (Stale narzędziowe) – klasyfikacja i wymagania dla stali narzędziowych, w tym gatunków do pracy na gorąco.
- NADCA (North American Die Casting Association), Recommendations for die casting die materials and heat treatment, 2022 – zalecenia branżowe dla materiałów form ciśnieniowych i ich obróbki cieplnej.
- Uddeholm, Tool Steel for Die Casting and Hot Work Applications, 2023 – karty materiałowe i wytyczne technologiczne producenta.
- Bohler Edelstahl, Technical data sheets for hot-work tool steels (rodzina W300/H11/H13), 2023 – dane materiałowe i zalecane parametry obróbki cieplnej.
Dane sprawdzone: lipiec 2026. Zakresy twardości i parametry obróbki cieplnej należy każdorazowo potwierdzić z aktualną kartą materiałową dostawcy stali – producenci aktualizują je corocznie.

Inżynier metalurg z ponad 15-letnim doświadczeniem w laboratorium badań materiałowych i dziale kontroli jakości stali. Na co dzień zajmuje się badaniami własności mechanicznych, analizą składu chemicznego wytopów i oceną zgodności gatunków z normami PN-EN. Współpracował z hutami, kuźniami i zakładami obróbki cieplnej przy doborze stali do zastosowań konstrukcyjnych i narzędziowych. Na Gatunkistali.pl porządkuje wiedzę o gatunkach stali i stopów – od oznaczeń i odpowiedników po praktyczne porównania.