
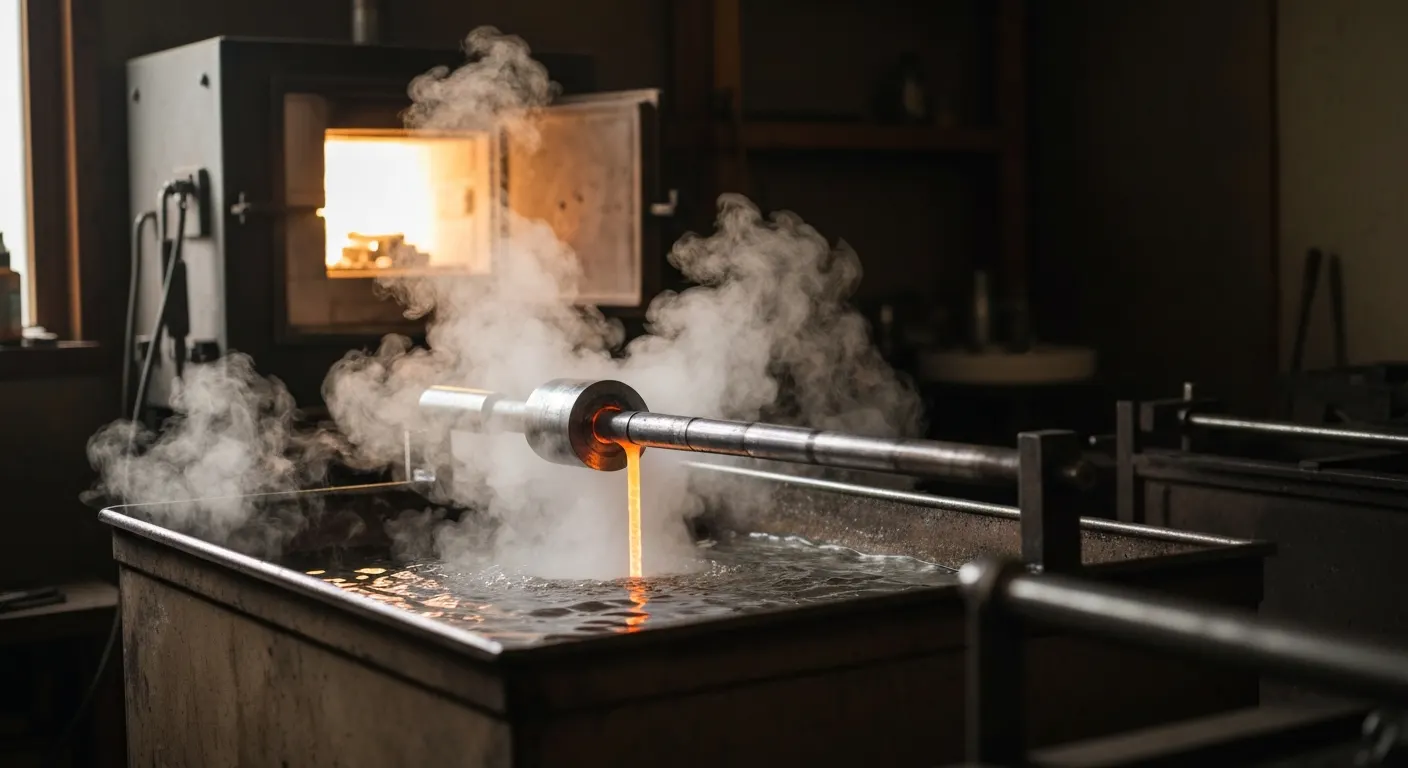

Co to jest ulepszanie cieplne stali?
Ulepszanie cieplne stali to cykl obróbki cieplnej złożony z hartowania i następującego po nim odpuszczania, najczęściej wysokiego, którego celem jest uzyskanie kompromisu między wytrzymałością a ciągliwością. W normach europejskich stan ten oznacza się skrótem +QT (quenched and tempered), a gatunki przeznaczone do takiej obróbki opisują EN ISO 683-1 dla stali niestopowych i EN ISO 683-2 dla stopowych (źródło: CEN/ISO, 2018).
W praktyce warsztatowej najczęstsze nieporozumienie brzmi tak: konstruktor pisze na rysunku „hartować 45 HRC”, a technolog dostaje wał fi 90 z C45. Z mojego doświadczenia przy odbiorach części to właśnie tam zaczyna się problem – hartowanie i ulepszanie cieplne to nie to samo, a przekrój elementu potrafi wywrócić założenia projektowe.
Hartowanie i wysokie odpuszczanie jako jeden cykl
Hartowanie samo w sobie daje strukturę martenzytyczną: twardą, ale mocno naprężoną i wrażliwą na karb. Dopiero odpuszczanie porządkuje tę strukturę. Traktowanie obu operacji jako jednego cyklu technologicznego ma konkretne konsekwencje:
- Ciągłość procesu – odpuszczanie wykonuje się możliwie szybko po zahartowaniu, bo element z naprężeniami hartowniczymi potrafi pęknąć jeszcze na stole warsztatowym.
- Struktura końcowa – po wysokim odpuszczaniu otrzymujemy sorbit, czyli martenzyt odpuszczony, znacznie mniej kruchy niż stan bezpośrednio po hartowaniu.
- Cel użytkowy – liczy się zestaw Re, Rm, A i KV, a nie sam wynik pomiaru twardości na powierzchni.
- Odniesienie normowe – wymagane własności dla stanu +QT podaje karta gatunku w powiązaniu z klasą wymiarową wyrobu.
- Powtarzalność – parametry procesu zapisuje karta technologiczna, a nie ustna instrukcja przy piecu.
“Hartowanie bez późniejszego odpuszczania pozostawia w stali wysokie naprężenia własne i strukturę o niskiej odporności na pękanie; odpuszczanie jest integralną częścią cyklu, a nie operacją opcjonalną.” – ASM International, ASM Handbook Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013
Co oznacza stan +QT?
+QT to symbol stanu dostawy oznaczający wyrób po hartowaniu i odpuszczaniu. Spotkasz go na atestach 3.1 i w kartach materiałowych obok innych oznaczeń stanu, które łatwo pomylić:
- +QT – po hartowaniu i odpuszczaniu, własności gwarantowane dla danego zakresu średnic.
- +N – po wyżarzaniu normalizującym, struktura ferrytyczno-perlityczna, znacznie niższa granica plastyczności.
- +A – po wyżarzaniu zmiękczającym, stan pod obróbkę skrawaniem lub gięcie.
- +AR – w stanie surowym po walcowaniu, bez deklarowanej obróbki cieplnej.
- +C, +SH – stany po ciągnieniu na zimno, dotyczące prętów ciągnionych, nie samej obróbki cieplnej.
Więcej o czytaniu tych symboli znajdziesz w opracowaniu Oznaczenia +QT, +N, +A w kartach stali. Typowi bohaterowie tego artykułu – C45, C45E, 40HM, 42CrMo4 (1.7225) i 34CrNiMo6 – w handlu występują właśnie w stanie +QT albo +N i to rozróżnienie decyduje o cenie oraz o tym, czy dalsza obróbka cieplna w ogóle jest potrzebna.
Z jakich etapów składa się ulepszanie cieplne?
Ulepszanie cieplne obejmuje cztery kolejne etapy: nagrzewanie do temperatury austenityzowania, wygrzewanie (wyrównanie temperatury w przekroju), szybkie chłodzenie w ośrodku hartowniczym oraz odpuszczanie z kontrolowanym studzeniem. Temperatury i czasy dobiera technolog dla konkretnego gatunku i przekroju na podstawie karty materiałowej oraz wymagań normy EN ISO 683.
Jak dobrać temperaturę i czas wygrzewania?
Punktem wyjścia jest zawsze karta gatunku, nie tabela ogólna. Austenityzowanie musi przekroczyć temperaturę Ac3 danej stali, a czas wygrzewania rośnie z przekrojem – w warsztatach stosuje się orientacyjną regułę kilkudziesięciu minut na każde kilkadziesiąt milimetrów grubości, ale zawsze weryfikowaną doświadczalnie.
- Sprawdź gatunek i jego kartę materiałową – C45 austenityzuje się w innym zakresie niż 42CrMo4 czy 34CrNiMo6, bo różnią się składem i punktami przemian.
- Zmierz najgrubszy przekrój części – to on decyduje o czasie wygrzewania i o realnej szybkości chłodzenia w rdzeniu.
- Dobierz atmosferę pieca – piec z atmosferą ochronną lub kąpiel solna ograniczają odwęglenie powierzchni, piec komorowy bez osłony sprzyja mu.
- Zaplanuj podgrzewanie stopniowe dla elementów o dużych różnicach przekroju, żeby ograniczyć naprężenia cieplne.
- Zapisz parametry – bez zapisu nie ma powtarzalności ani możliwości analizy reklamacji.
Chłodzenie w oleju, wodzie, polimerze czy powietrzu?
Wybór ośrodka to zawsze kompromis między wymaganą twardością a ryzykiem pęknięcia. Woda chłodzi najostrzej, olej łagodniej, roztwory polimerowe pozwalają płynnie regulować intensywność, a stale o dużej hartowności (jak 34CrNiMo6 w mniejszych przekrojach) hartują się nawet na powietrzu.
- Woda i roztwory wodne – najwyższa intensywność, stosowana głównie do prostych kształtów ze stali węglowych; największe ryzyko paczenia i pęknięć.
- Olej hartowniczy – najczęstszy wybór dla 42CrMo4 i 40HM, łagodniejszy gradient, mniejsze odkształcenia.
- Roztwory polimerowe – regulowane stężeniem (typowo kilka-kilkanaście procent), pozwalają ustawić intensywność między wodą a olejem.
- Powietrze i gaz pod ciśnieniem – dla stali o wysokiej hartowności i w piecach próżniowych, gdzie liczy się czystość powierzchni i minimalne odkształcenia.
- Kąpiele izotermiczne – stosowane, gdy zależy nam na ograniczeniu naprężeń w elementach o skomplikowanej geometrii.
Z praktyki: wał z 42CrMo4 o średnicy 120 mm hartowany w wodzie zamiast w oleju to prosty przepis na pęknięcie wzdłużne. Materiał ma dość hartowności, żeby olej wystarczył – dodatkowa ostrość chłodzenia nie daje zysku, generuje tylko naprężenia.
Czym różni się hartowanie od odpuszczania i jak to zmienia twardość?
Hartowanie podnosi twardość przez przemianę austenitu w martenzyt, odpuszczanie tę twardość świadomie obniża, w zamian oddając ciągliwość i odporność na pękanie. Ulepszanie cieplne to sterowanie tym kompromisem: im wyższa temperatura odpuszczania, tym niższa twardość końcowa i wyższa udarność (źródło: ASM Handbook Vol. 4A, 2013).
Jak dobrać temperaturę odpuszczania do wymaganej twardości?
Zacznij od wymagania na rysunku, a nie od pieca. Kierunek zależności jest stały dla stali do ulepszania: odpuszczanie niskie utrzymuje wysoką twardość kosztem udarności, wysokie odpuszczanie oddaje kilka-kilkanaście jednostek HRC, ale radykalnie poprawia pracę łamania.
- Odpuszczanie niskie – stosowane tam, gdzie liczy się odporność na zużycie, np. elementy narzędziowe; udarność pozostaje niska.
- Odpuszczanie średnie – typowe dla sprężyn i elementów o wysokiej granicy sprężystości.
- Odpuszczanie wysokie – właściwe dla ulepszania cieplnego części maszyn: wałów, sworzni, śrub klasy 8.8 i 10.9.
- Zakres kruchości odpuszczania – niektóre stale stopowe mają przedziały temperatur, których się unika ze względu na spadek udarności; wskazuje je karta gatunku.
- Weryfikacja – po odpuszczaniu mierzy się twardość na próbce technologicznej, zanim zwolni się całą partię.
Do przeliczania wyników między skalami przydaje się zestawienie Twardość HRC, HB i HV – jak je porównywać?. Uwaga praktyczna: przeliczniki są orientacyjne, a odbiór powinien wskazywać metodę pomiaru zgodną z EN ISO 6508-1 dla Rockwella (źródło: CEN/ISO, 2023).
Jak zmieniają się Re, Rm i twardość względem stanu normalizowanego?
Względem stanu +N ulepszanie cieplne podnosi granicę plastyczności i wytrzymałość na rozciąganie, przy jednoczesnym zachowaniu użytecznego wydłużenia. Poniższa tabela zestawia kierunki zmian dla dwóch najpopularniejszych gatunków – konkretne wartości zawsze odczytuj z karty materiałowej dla właściwej klasy średnicy.
| Cecha | C45 (+N) | C45 (+QT) | 42CrMo4 / 40HM (+QT) |
|---|---|---|---|
| Granica plastyczności Re | niska, poziom stali normalizowanej | wyraźnie wyższa niż w +N | najwyższa z zestawienia |
| Wytrzymałość Rm | umiarkowana | podwyższona | podwyższona i stabilniejsza w rdzeniu |
| Hartowność | ograniczona | ograniczona (Cr, Mo brak) | wysoka dzięki Cr i Mo |
| Zachowanie w dużym przekroju | jednorodne, ale słabe | gradient własności rdzeń-powierzchnia | mniejszy gradient, bardziej równomierne własności |
| Typowe zastosowanie | półfabrykaty, elementy mało obciążone | koła zębate, tuleje, drobne wały | wały napędowe, sworznie, śruby wysokiej klasy |
| Koszt względny | najniższy | niski | wyższy o kilkadziesiąt procent |
Jak ulepszanie cieplne wpływa na udarność i odporność na pękanie?
Wysokie odpuszczanie po hartowaniu poprawia udarność KV i odporność na propagację pęknięć, redukując jednocześnie naprężenia własne z hartowania. To dlatego części pracujące dynamicznie – wały korbowe, sworznie, elementy podwozi – projektuje się w stanie +QT, a nie po samym hartowaniu (źródło: ASM Handbook Vol. 4A, 2013).
Dlaczego sama twardość nie wystarcza do odbioru części?
Twardość to pomiar powierzchniowy i punktowy. Mówi o stanie warstwy w miejscu wgłębnika, nie o zachowaniu materiału w rdzeniu pod obciążeniem udarowym. W przypadkach, które prowadziłem przy reklamacjach pękniętych sworzni, twardość mieściła się w tolerancji, a próba udarności pokazała wartości daleko poniżej oczekiwań konstruktora.
- Twardość HRC/HB – szybka, tania, nieniszcząca; kryterium podstawowe, ale niewystarczające dla części odpowiedzialnych.
- Próba rozciągania – daje Re, Rm i wydłużenie A, czyli komplet danych do obliczeń wytrzymałościowych.
- Udarność KV metodą Charpy’ego – jedyny bezpośredni wskaźnik odporności na obciążenie dynamiczne i pracę w niskiej temperaturze.
- Badanie mikrostruktury – potwierdza sorbityczną strukturę odpuszczania i wykrywa odwęglenie powierzchni.
- Badania NDT – magnetyczno-proszkowe lub penetracyjne dla wykrycia pęknięć hartowniczych przed montażem.
Kiedy ulepszanie cieplne nie jest dobrym wyborem?
Nie zawsze. Ulepszanie cieplne odpada, gdy potrzebujesz twardej warstwy przy ciągliwym rdzeniu, gdy stal ma zbyt mało węgla, albo gdy geometria części praktycznie gwarantuje odkształcenie. Wtedy właściwszy jest inny proces:
- Stale niskowęglowe (S235, S355, 18G2A) – poniżej ok. 0,3% C hartowanie nie daje sensownego przyrostu twardości; te stale stosuje się w stanie walcowanym lub normalizowanym.
- Wymóg twardej warstwy i miękkiego rdzenia – lepszym rozwiązaniem jest nawęglanie z hartowaniem albo hartowanie powierzchniowe indukcyjne.
- Elementy cienkościenne o złożonej geometrii – ryzyko paczenia często przewyższa zysk wytrzymałościowy.
- Konstrukcje spawane – spawanie po ulepszaniu niszczy uzyskaną strukturę w strefie wpływu ciepła; kolejność operacji trzeba przemyśleć.
- Stale nierdzewne austenityczne (1.4301, 1.4404) – nie hartują się przemianowo, ich umocnienie następuje przez zgniot.
Jakie stale nadają się do ulepszania cieplnego?
Do ulepszania cieplnego nadają się stale średniowęglowe o zawartości węgla mniej więcej od 0,25 do 0,60%, zarówno niestopowe (C35, C45, C45E, C55), jak i stopowe chromowe, chromowo-molibdenowe oraz niklowo-chromowo-molibdenowe (40HM, 42CrMo4, 34CrNiMo6). Katalog gatunków zawierają normy EN ISO 683-1 i EN ISO 683-2 (źródło: CEN/ISO, 2018).
Czym różni się C45 od 40HM i 42CrMo4?
Różnica sprowadza się do hartowności, czyli zdolności do uzyskania struktury martenzytycznej na określonej głębokości. C45 to stal węglowa bez dodatków poprawiających hartowność – w prętach o dużej średnicy rdzeń pozostaje wyraźnie słabszy niż powierzchnia. 40HM (polskie oznaczenie odpowiadające europejskiemu 42CrMo4, W.Nr 1.7225) zawiera chrom i molibden, które przesuwają krzywe przemian i pozwalają hartować w oleju na znacznie większą głębokość.
- Chrom (Cr) – zwiększa hartowność i odporność na odpuszczanie, podnosi wytrzymałość w podwyższonej temperaturze.
- Molibden (Mo) – poprawia hartowność w dużych przekrojach i ogranicza kruchość odpuszczania.
- Nikiel (Ni) – w 34CrNiMo6 podnosi udarność, szczególnie w niższych temperaturach pracy.
- Mangan (Mn) – obecny w każdej z tych stali, wspiera hartowność przy niskim koszcie.
- Węgiel (C) – decyduje o maksymalnej osiągalnej twardości martenzytu, ale nie o głębokości hartowania.
Szczegóły składu i własności znajdziesz w kartach C45 – właściwości, obróbka cieplna i zastosowanie oraz 40HM / 42CrMo4 – stal chromowo-molibdenowa.
Kiedy sięgnąć po 34CrNiMo6?
Po 34CrNiMo6 sięga się wtedy, gdy 42CrMo4 nie daje już wymaganych własności w rdzeniu – typowo przy średnicach powyżej ok. 150-200 mm lub przy wymaganiach na udarność w obniżonej temperaturze. Obserwuję, że w praktyce projektowej ta granica bywa przesuwana odruchowo, bez analizy hartowności, co kończy się albo przepłaceniem, albo częścią o zaniżonych własnościach.
- Policz najgrubszy przekrój po obróbce zgrubnej – to on jest miarodajny, nie średnica pręta z magazynu.
- Sprawdź wymagane Re i KV dla klasy średnicy w karcie materiałowej danego gatunku.
- Porównaj z krzywą hartowności Jominy’ego – jeśli rdzeń wypada poza zakres, zmień gatunek, a nie parametry hartowania.
- Uwzględnij warunki pracy – obciążenia udarowe i niska temperatura przemawiają za stalą z niklem.
- Skalkuluj koszt – 34CrNiMo6 kosztuje wyraźnie więcej niż 42CrMo4, ale awaria wału napędowego kosztuje więcej niż materiał.
“Gatunki stali stopowych do hartowania i odpuszczania klasyfikuje się z uwzględnieniem wymagań na własności mechaniczne odniesione do klas wymiarowych wyrobu, ponieważ osiągalne własności zależą od przekroju.” – PN-EN ISO 683-2, Stale stopowe do hartowania i odpuszczania, 2018
Dlaczego rdzeń dużego wału ma inne własności niż powierzchnia?
Bo rdzeń chłodzi się wolniej. Przy hartowaniu ciepło odbierane jest przez powierzchnię, więc im większy przekrój, tym mniejsza szybkość chłodzenia w środku – a przy zbyt małej szybkości zamiast martenzytu powstaje bainit lub perlit o niższej wytrzymałości. To zjawisko opisuje pojęcie hartowności, rozwinięte w opracowaniu Hartowność stali – co oznacza w praktyce?.
Jak przekrój wpływa na dobór gatunku?
Reguła praktyczna: im większa średnica, tym wyższa musi być hartowność gatunku, żeby utrzymać te same własności w rdzeniu. Poniższa lista pokazuje typowy tok rozumowania przy doborze:
- Do ok. 30-40 mm – C45 lub C45E zwykle wystarczy przy hartowaniu w wodzie lub oleju, zależnie od geometrii.
- 40-100 mm – naturalny obszar dla 40HM / 42CrMo4 hartowanego w oleju.
- Powyżej 100-150 mm – warto sprawdzić, czy 42CrMo4 nadal spełnia wymagania w rdzeniu, i rozważyć 34CrNiMo6.
- Elementy drążone – odwiert zmienia realny przekrój i często ratuje własności rdzenia; uwzględnij go w analizie.
- Naddatki na obróbkę – jeśli po ulepszaniu zbierasz kilkanaście milimetrów, do pomiaru trafia materiał o innych własnościach niż powierzchnia po hartowaniu.
Gdzie mierzyć twardość na dużym elemencie?
Miejsce pomiaru musi być wskazane na rysunku, inaczej spór o odbiór jest gwarantowany. Dla wałów typowo mierzy się na powierzchni zewnętrznej po zdjęciu naddatku, a dla części odpowiedzialnych dodatkowo na próbce wyciętej z przekroju lub na kuponie technologicznym hartowanym razem z partią.
- Powierzchnia po obróbce – pomiar po zdjęciu warstwy odwęglonej, minimum kilka dziesiątych milimetra.
- Kupon technologiczny – z tego samego wytopu i wsadu, hartowany w tym samym cyklu.
- Przekrój poprzeczny – dla części krytycznych, badanie niszczące na sztuce reprezentatywnej.
- Liczba punktów pomiarowych – co najmniej trzy, rozłożone wzdłuż elementu, ze średnią i rozrzutem w protokole.
- Metoda – Rockwell wg EN ISO 6508-1 lub Brinell, jednoznacznie zapisana w wymaganiach odbiorowych.
Jakie błędy powodują pęknięcia i odkształcenia po hartowaniu?
Najczęstsze przyczyny to zbyt ostry ośrodek chłodzący dla danego gatunku, ostre karby i przejścia przekrojów w konstrukcji części, zwłoka między hartowaniem a odpuszczaniem oraz odwęglenie powierzchni w piecu bez atmosfery ochronnej. Żaden proces obróbki cieplnej nie gwarantuje zerowych odkształceń – można je tylko ograniczać i przewidywać.
Jakie wady wychodzą najczęściej przy odbiorze?
Z zestawień reklamacyjnych, które prowadziłem, powtarza się kilka wzorców:
- Pęknięcia hartownicze – najczęściej wzdłużne, startujące z ostrego karbu, rowka wpustowego lub nieusuniętej rysy po toczeniu.
- Paczenie i skręcenie – efekt niesymetrycznego chłodzenia; ratunkiem jest naddatek na obróbkę wykańczającą i prostowanie przed odpuszczaniem.
- Zbyt niska twardość rdzenia – klasyczny objaw za małej hartowności gatunku dla danego przekroju, nie błędu pieca.
- Odwęglenie powierzchni – warstwa o obniżonej zawartości węgla i twardości, wykrywana metalograficznie, groźna dla wytrzymałości zmęczeniowej.
- Kruchość po niewłaściwym odpuszczaniu – efekt trafienia w zakres temperatur, którego karta gatunku każe unikać.
- Miękkie plamy – skutek pęcherzy parowych lub zanieczyszczeń na powierzchni w chwili zanurzenia w ośrodku.
Jak zapisać wymagania obróbki cieplnej na rysunku?
Zacznij od zakresu, nie od pojedynczej wartości. Zapis „45 HRC” jest nieodbieralny – nie ma tolerancji, metody ani miejsca pomiaru. Poprawny zapis zawiera pięć elementów:
- Gatunek i stan dostawy – np. 42CrMo4 +QT wg EN ISO 683-2.
- Wymagany zakres twardości z tolerancją, np. w postaci przedziału HRC lub HB.
- Miejsce i metoda pomiaru – powierzchnia, rdzeń, kupon; norma badawcza (EN ISO 6508-1 dla Rockwella).
- Ewentualne wymagania mechaniczne – Re, Rm, A, KV, jeśli część pracuje odpowiedzialnie.
- Zakres badań NDT i wymagany dokument kontroli (np. atest 3.1) dla elementów krytycznych.
Parametry samego procesu – temperatury, czasy, ośrodek – powinien dobrać technolog obróbki cieplnej na podstawie normy, karty materiałowej i geometrii części. Konstruktor definiuje wymagania wyjściowe, nie recepturę pieca. Ten artykuł ma charakter techniczno-informacyjny i nie zastępuje konsultacji z technologiem obróbki cieplnej ani wymagań obowiązującej dokumentacji konstrukcyjnej.
Najczęściej zadawane pytania
Na czym polega ulepszanie cieplne stali?
Ulepszanie cieplne polega na hartowaniu stali, a następnie jej odpuszczaniu, zwykle wysokim, w temperaturze dobranej do wymaganej twardości i udarności. Celem jest kompromis między wytrzymałością, ciągliwością i odpornością na obciążenia dynamiczne. W normach stan po tym cyklu oznacza się jako +QT.
Czy ulepszanie cieplne to to samo co hartowanie?
Nie. Hartowanie jest tylko pierwszym etapem, który zwiększa twardość, ale pozostawia wysokie naprężenia własne i strukturę wrażliwą na pękanie. Ulepszanie cieplne obejmuje również odpuszczanie, które stabilizuje strukturę i pozwala dopasować własności do konkretnego zastosowania (źródło: ASM Handbook Vol. 4A, 2013).
Jakie stale najczęściej ulepsza się cieplnie?
Najczęściej stale średniowęglowe i stopowe: C45, C45E, 40HM, 42CrMo4 (1.7225), 34CrNiMo6 oraz pokrewne gatunki ujęte w EN ISO 683-1 i EN ISO 683-2. Dobór zależy od przekroju części, wymaganej wytrzymałości, hartowności i warunków pracy, a nie od samej popularności gatunku na magazynie.
Co oznacza +QT przy stali?
+QT oznacza stan po hartowaniu i odpuszczaniu (quenched and tempered). W kartach materiałowych i atestach informuje, że wyrób dostarczono po pełnym cyklu obróbki cieplnej zapewniającym określony zakres własności mechanicznych dla danej klasy wymiarowej. Odróżnij go od +N (normalizowany) i +A (wyżarzony zmiękczająco).
Czy C45 nadaje się do ulepszania cieplnego?
Tak, C45 to typowa stal węglowa do ulepszania cieplnego prostszych części maszyn – kół zębatych, tulei, drobnych wałów. Jej hartowność jest jednak ograniczona, więc w większych przekrojach rdzeń nie osiągnie własności takich jak warstwa przypowierzchniowa. Przy średnicach powyżej kilkudziesięciu milimetrów warto rozważyć gatunek stopowy.
Dlaczego 42CrMo4 bywa wybierana zamiast C45?
42CrMo4 zawiera chrom i molibden, które wyraźnie poprawiają hartowność i pozwalają uzyskać stabilne własności w większych przekrojach. Dlatego trafia na wały napędowe, sworznie, śruby wysokich klas wytrzymałości i części obciążone dynamicznie. Kosztuje więcej niż C45, ale w dużych średnicach jest to jedyna droga do wymaganych własności rdzenia.
Jak kontroluje się efekt ulepszania cieplnego?
Podstawą jest pomiar twardości zgodny z właściwą normą badawczą, np. EN ISO 6508-1 dla metody Rockwella. Dla części odpowiedzialnych dochodzą próba rozciągania (Re, Rm, A), udarność KV, ocena mikrostruktury i badania NDT wykrywające pęknięcia. Zakres badań powinien wynikać z rysunku, normy odbiorowej i znaczenia części w konstrukcji.
Czy po ulepszaniu cieplnym można spawać element?
Można, ale z konsekwencjami – w strefie wpływu ciepła struktura uzyskana przez ulepszanie ulega zmianie, a lokalne własności spadają lub rośnie kruchość. Przy stalach chromowo-molibdenowych zwykle wymagane jest podgrzewanie wstępne i obróbka cieplna po spawaniu. Kolejność operacji trzeba ustalić z technologiem przed rozpoczęciem produkcji.
Źródła i literatura
- PN-EN ISO 683-1:2018 – Stale do obróbki cieplnej, stale stopowe i stale automatowe. Część 1: Stale niestopowe do hartowania i odpuszczania (CEN/ISO, 2018).
- PN-EN ISO 683-2:2018 – Stale do obróbki cieplnej, stale stopowe i stale automatowe. Część 2: Stale stopowe do hartowania i odpuszczania (CEN/ISO, 2018).
- ASM International, ASM Handbook, Volume 4A: Steel Heat Treating Fundamentals and Processes, 2013.
- PN-EN ISO 6508-1:2023 – Metale. Pomiar twardości sposobem Rockwella. Część 1: Metoda badania.
- Aktualne karty materiałowe producentów stali dla gatunków C45, C45E, 42CrMo4 (1.7225) i 34CrNiMo6 – zakresy własności mechanicznych zależne od klasy wymiarowej. Dane należy weryfikować przed publikacją dokumentacji technicznej.
Dane normowe sprawdzone: lipiec 2026. Wydania norm EN ISO 683 oraz norm badań twardości podlegają aktualizacji – przed powołaniem się w dokumentacji potwierdź obowiązujące wydanie w PKN.

Inżynier metalurg z ponad 15-letnim doświadczeniem w laboratorium badań materiałowych i dziale kontroli jakości stali. Na co dzień zajmuje się badaniami własności mechanicznych, analizą składu chemicznego wytopów i oceną zgodności gatunków z normami PN-EN. Współpracował z hutami, kuźniami i zakładami obróbki cieplnej przy doborze stali do zastosowań konstrukcyjnych i narzędziowych. Na Gatunkistali.pl porządkuje wiedzę o gatunkach stali i stopów – od oznaczeń i odpowiedników po praktyczne porównania.